PVC证卡制作全流程解析:从材料选型到批量交付的工艺控制要点
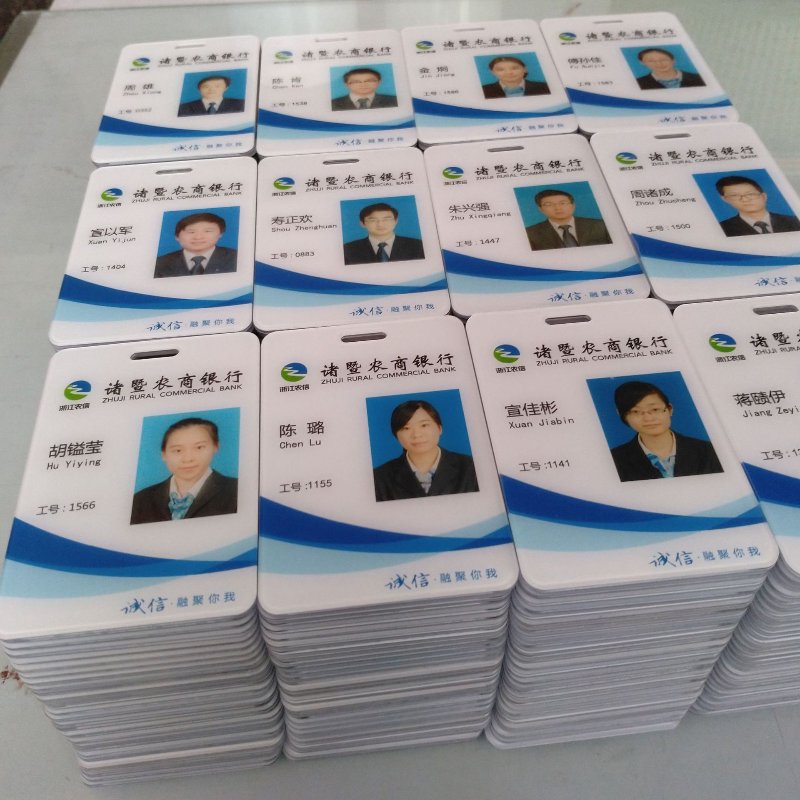
在制造业的细分领域中,PVC证卡制作看似是一个不起眼的门类,却广泛渗透到会员管理、身份识别、门禁考勤、校园一卡通等场景。据中国印刷及设备器材工业协会发布的行业运行数据,国内证卡类产品年需求量已稳定在数十亿张规模,其中PVC材质占比超过七成。对于采购方而言,理解PVC证卡制作背后的材料逻辑与工艺链条,远比单纯比价更能控制长期使用成本。
一、PVC证卡的材料构成与选型逻辑
PVC证卡并非单一材料压制成型,其核心结构通常由芯层与面层复合而成。芯层多采用白色或本色PVC片材,厚度常见规格为0.46mm、0.6mm、0.76mm,面层则根据印刷工艺需求选择高光、哑光或磨砂处理。行业实践中,符合ISO/IEC 7810 ID-1标准的卡片尺寸为85.6mm×53.98mm,这一尺寸决定了证卡打印机、卡槽、卡套等配套设备的通用性。
材料选型的关键在于使用场景。门禁卡、考勤卡长期处于高频刷卡状态,对片材的耐弯折性能要求较高,通常建议选用含增塑剂比例适中的中软质PVC;而会员卡、贵宾卡更注重外观质感,高光面层配合透明覆膜能显著提升视觉档次。值得注意的是,部分低价片材存在回料掺比过高的问题,初期难以察觉,但在半年至一年的使用周期后容易出现黄变、脆裂,这也是证卡制作中容易被忽视的质量隐患。
二、印刷与层压:决定成品合格率的核心工序
PVC证卡的印刷方式主要有丝网印刷、胶印和数码印刷三类。大批量、图案相对固定的订单多采用胶印,色彩还原稳定且单张成本低;小批量、个性化需求则倾向数码印刷,无需制版,起订量灵活。无论哪种方式,印刷后的层压工序都是决定成品率的关键环节。
层压需要将印刷面层与芯层在高温高压下复合,温度、压力、时间三个参数的匹配直接影响卡片平整度与层间结合力。参数控制不当会引发两类典型缺陷:温度偏低或时间不足导致层间剥离,卡片在冲切后边缘出现分层;温度过高则使片材收缩率增大,成品尺寸偏差超出公差范围。有经验的证卡印刷厂通常会在批量投产前进行小样试压,通过剥离强度测试和尺寸测量确认工艺窗口,再锁定参数进入正式生产。
三、后道加工与个性化数据写入
层压完成后的板材需经过冲切、打孔、写磁或植入芯片等后道工序。冲切模具的刃口状态直接影响卡片边缘的光洁度,刃口磨损后切面会出现毛刺,不仅影响手感,还可能划伤证卡打印机的进卡机构。对于需要承载数据的会员卡、工作证,磁条写录与芯片封装需在洁净度受控的环境下完成,避免粉尘影响读写稳定性。
个性化环节是PVC证卡制作区别于普通印刷品的显著特征。可变数据打印、激光刻码、凸字压印等工艺,使每一张卡片都能承载独立的编号、照片或权限信息。以工作证定制为例,企业通常需要将员工照片、姓名、部门、工号等信息逐一对应,这就要求制作方具备数据处理与校对机制,防止出现信息错配。业内较为规范的做法是建立双人复核流程,在数据导入与成品抽检两个节点分别校验,将错卡率控制在千分之三以内。
四、采购视角下的成本与交期平衡
彩色印刷价格体系中,PVC证卡的成本构成大致为:片材与耗材约占四成,印刷与层压工时约占三成,后道加工与个性化处理约占两成,其余为管理与损耗。采购方在询价时,不妨要求供方明确片材品牌与厚度规格,避免以低克重片材冒充标准厚度。交期方面,常规胶印证卡的批量生产周期一般在五至七个工作日,涉及芯片封装或复杂个性化数据处理的订单需适当延长。提前明确使用场景、数量级与个性化要求,是缩短沟通链条、获得合理报价的有效方式。
从制造业的整体视角看,PVC证卡制作是印刷技术与材料工程交叉的一个缩影。它不需要多么尖端的设备,却对工艺细节的稳定性提出持续要求。选择具备完整工序链条与质量检测能力的制作方,往往比追逐单张报价的微小差异更具长期价值。